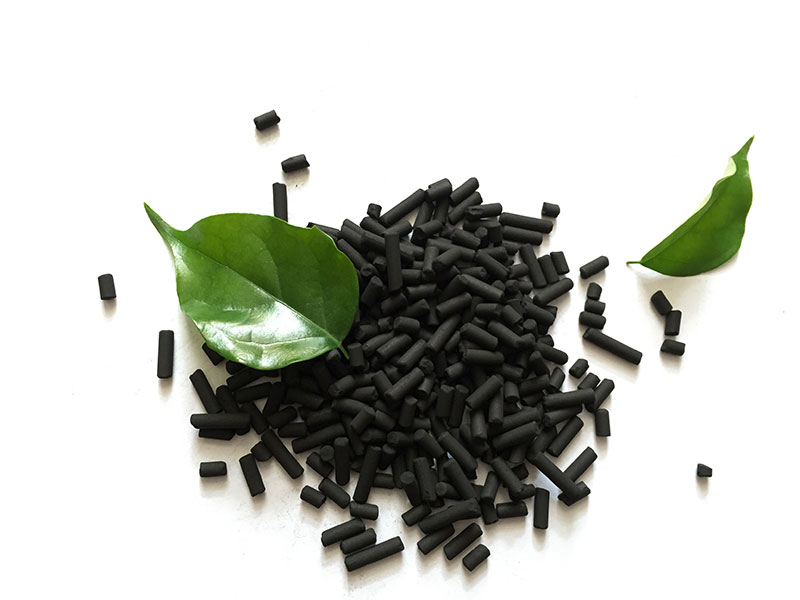
柱状活性炭工艺流程:原料粉碎→配料混捏→挤出成型→干燥→炭化→活化→后处理(酸洗 / 水洗、筛分),下面按工序梳理
柱状活性炭加工的误区。
一、原料与混捏配料误区
1. 误区:只追求细度,不控制原料杂质
认为煤粉越细吸附越高,忽略原煤里面的泥沙、金属杂质。杂质会造成灰分高、成品孔隙堵塞、气相 / 液相使用时溶出重金属;杂质还会加速炉体磨损。
✅正确:原料先除铁、除砂石,细度控制 180~200 目,不是越细越好。
2. 误区:粘结剂多加,强度就一定高
大量添加煤焦油、木质素磺酸盐。粘结剂过多,炭化后产生焦油残留,堵塞微孔,碘值、CTC 吸附值大幅下降;粘结剂太少,挤出易断、掉粉。
✅正确:控制粘结剂配比,找到强度与吸附容量平衡点。
3. 误区:混捏时间短,简单搅拌即可
混捏不充分,料团干湿不均,局部干料局部湿料;挤出后炭条粗细不一、开裂、强度离散大。
✅正确:热混捏,保证粉料、粘结剂、水充分润湿塑化。
二、挤出成型、干燥工序误区
1. 误区:挤出压力越大越好
压力过高,料内气体无法排出,炭条内部产生气孔,活化后容易粉化;压力不足,成型松散,一碰就碎。
✅正确:匹配模具,稳定挤出压力,控制生坯密度。
2. 误区:快速高温烘干,提升产能
湿炭条直接高温快速烘干,内部水分急剧汽化,柱状体鼓泡、开裂,成品粉尘大、机械强度暴跌。
✅正确:阶梯式低温慢速烘干,逐步脱水。
3. 误区:切断长度随意,不做筛分
切刀间距不校准,长短参差不齐;成品不分级筛分,大小颗粒混在一起。使用时床层空隙不均,气流偏流,设备压降升高。
✅正确:校准切刀,成品多级筛分,去除碎粉。
三、炭化工序误区(高频出错点)
1. 误区:炭化升温越快,越省能耗
快速升温,原料大量挥发分瞬间释放,炭条内部产生大量裂纹,骨架变脆,成品极易破碎粉化。
✅正确:400~600℃惰性气氛缓慢升温,平稳释放挥发分,搭建稳定炭骨架。
2. 误区:炭化气氛不控制,进空气
炭化阶段接触氧气,炭料表面燃烧损耗,产品得率下降,局部烧蚀,性能不均匀。
✅正确:缺氧 / 微负压保护气氛。
四、活化工序(核心,多误区)
1. 误区:活化温度越高、时间越长,吸附效果越好
过度活化,大量碳骨架被水蒸气气化烧蚀,孔隙变多但炭壁变薄,机械强度大幅下降,使用时粉化严重,堵塞设备,风阻飙升。
核心矛盾:吸附容量和强度是一对矛盾,活化不能无限制加深。
2. 误区:只控温度,不控制蒸汽量
活化依靠水蒸气与碳反应开孔;蒸汽不足,孔隙发育差,碘值低;蒸汽过量,炉温波动大,产品批次一致性差。
✅正确:稳定 850~950℃区间,匹配稳定蒸汽通入量。
3. 误区:炉内温度场不均匀,不做管控
回转窑局部过热、局部温度偏低,同一批次产品碘值差距很大,性能离散。
五、后处理误区
1. 误区:酸洗水洗随便做,省略漂洗
酸洗后冲洗不彻底,残留酸根离子;用于水处理、空气净化时会析出酸性物质,腐蚀设备、污染介质。
✅正确:水洗至中性,再烘干。
2. 误区:再生炭直接充当全新原生炭
旧炭高温再生后孔隙受损,吸附容量下降;加工时不做区分,冒充新炭,吸附寿命缩短。
六、质量认知误区
1. 误区:外观黑亮完整 = 高性能
外观好看不等于碘值高、强度达标;有些产品靠大量粘结剂获得光滑外观,但微孔被焦油堵塞,吸附能力很差。
2. 误区:只检测碘值,忽略机械强度、堆密度
很多厂家只看吸附指标,忽略强度;投入废气塔运行一段时间后大量粉化,造成设备堵塞、系统压降超标。




