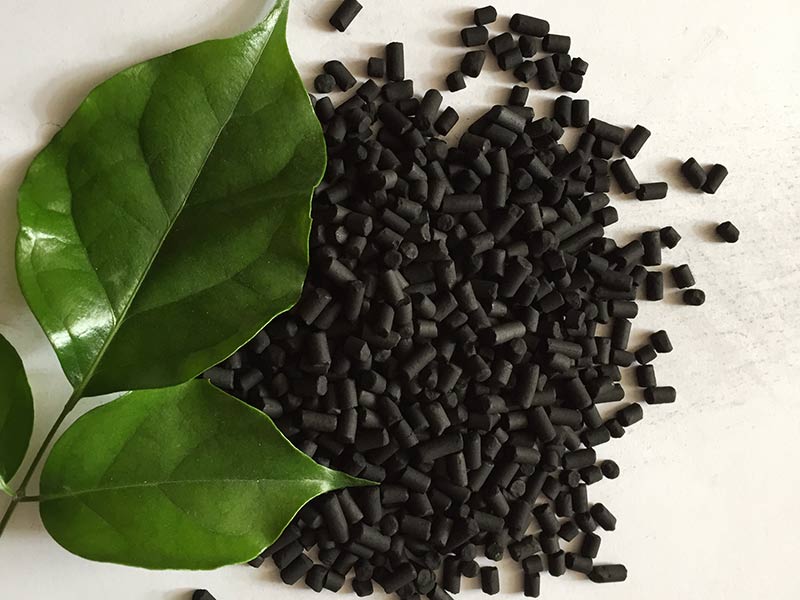
柱状活性炭加工主要分原料准备、成型、炭化和活化几个关键环节,成品是直径几毫米的黑色圆柱颗粒,广泛用于水处理、废气净化和溶剂回收等场景 。接下来,小编总结一下柱状活性炭加工时外表开裂的解决办法:
一、泥料配方与捏合、陈腐(源头优先调)
1. **粉料细度**
粉料偏粗(大于 160 目):颗粒之间结合差,坯体容易裂。
✅ 对策:磨到 180~200 目;细度均匀,不要粗细混差太大。
2. **粘结剂种类与加量**
粘结太少:塑性差、内聚力不足,一出模就裂;
粘结太多:坯体密实,透气性差,烘干时水汽排不出,爆裂。
✅ 对策:煤质常用木质素磺酸盐 / 黄糊精 / 煤焦油;先做梯度试验,兼顾强度和透气性;
木质柱状用 PVA、淀粉类,注意糊化温度。
3. **加水量、捏合均匀度**
水太少:料干硬,挤出阻力大,出模瞬间回弹开裂;
水太多:软塌,烘干收缩量巨大,极易裂纹。
✅ 对策:捏合后坯料是 “手捏成团、轻碰即散” 状态;捏合充分,干湿斑块消除。
4. **增加陈腐工序(很多工厂省掉这一步,裂纹高发)**
✅ 对策:捏合好的泥料密封陈腐 6~12h,水分渗透均匀、内应力释放,挤出稳定性大幅提升;夏天注意防干。
二、挤出成型环节(出模裂纹、螺旋纹、纵向开裂)
1. **挤出压力过高、模具阻力大**
压力大,坯体弹性回弹,出模后沿长度方向纵向开裂。
✅ 对策:
- 模具抛光、入口做圆滑导流锥,减少死角;
- 模具孔不要太密,模头截面积匹配挤出机产能;
- 适当降低挤出速度,不要强行提速。
2. **模头温度、料温不均**
模头局部过热,表层先干硬,内部还湿,表层被拉裂。
✅ 对策:模头水冷 / 保温,控制料温稳定;避免模头局部高温。
3. **芯架、分流筋位置(螺旋纹开裂)**
分流筋汇合处是结合弱面,后期沿着筋线开裂。
✅ 对策:分流筋薄、导流平滑,增加汇合段长度,让料流充分融合。
4. **切刀问题**
切刀太快、撞击大,端面崩裂;切刀钝,拉扯裂纹延伸到柱身。
✅ 对策:锋利切刀,同步低速切割。
现象区分:**顺着长度方向纵向裂 → 大多挤出回弹、模头阻力;横向一圈圈裂 → 烘干收缩不均**
三、烘干工序(占开裂故障 70%,重点管控)
核心原则:**先低温、高湿,慢速排游离水;再逐步升温,不能急烘**
1. 初始段温度太高、热风太干
坯表面快速结硬壳,内部水汽跑不出来,内部压力顶破外壳,出现网状裂纹、爆皮。
✅ 阶梯烘干曲线参考:
前段:60~80℃,高湿环境,缓慢脱水;
中段升到 90~100℃;
后段 110~120℃收尾,终水分≤5%;
严禁直接 120℃以上热风直吹湿坯。
2. 热风直吹、风速过大
局部表层快速失水,干湿梯度大。
✅ 对策:热风循环柔和,避免直吹坯条;料层不要堆叠太厚,坯条之间留空隙。
3. 坯条摆放 / 输送挤压
软坯互相挤压,隐性微裂纹,烘干后放大显现。
✅ 对策:网带平整、单层铺料,不要厚堆。
四、炭化阶段开裂(烘干坯看着完好,炭化后裂)
1. 炭化升温速率太快
400–600℃区间大量挥发分(焦油、气体)快速析出,内部气压撑裂。
✅ 对策:低温段(200–450℃)放缓升温斜率,不要快速冲温;微负压,让挥发分平稳排出。
2. 烘干坯残余水分偏高
进炭化炉水分>6%,进入高温区瞬间汽化炸裂。
✅ 对策:烘干后复检水分,不合格坯返回重烘,禁止带病进炭化。
3. 炉内气氛波动、局部缺氧 / 局部过氧
局部过热,热应力开裂。
✅ 对策:回转炉控制转速、炉膛温度均匀;减少炉内温差。
五、活化阶段开裂(炭化坯完好,活化后碎、裂)
活化温度过高、蒸汽量过大、活化时间过长 → 碳骨架被过度刻蚀,结构变疏松,出现脆性裂纹。
✅ 对策:降低活化强度,缩短活化时间、减少蒸汽;在目标碘值前提下,优先守住强度。
六、快速排查顺序(现场故障处理流程)
1. 先看:裂纹在**生坯烘干前就有?烘干后出现?炭化后才出现?**
- 挤出出来就有裂:泥料塑性、模头、挤出压力问题
- 烘干后才裂:烘干曲线、风速、初温太高
- 烘干完好、炭化后裂:进炉水分、炭化升温速度
2. 同批次对比:细条更容易裂还是粗条更容易裂?粗条内部水分难出来,更容易开裂。
3. 小试验证:同一批泥料,先改烘干曲线,见效快;烘干改完还裂,再调配方、陈腐、挤出参数。
七、辅助小技巧(低成本改善)
- 少量添加可塑性助剂(如少量淀粉、木质素)改善泥料韧性;
- 模具出口做一段 “保压平直段”,减少出模回弹;
- 烘干窑前段补少量蒸汽,提高窑内湿度,抑制表面结壳。
常见踩坑提醒
❌ 单纯多加粘结剂去解决开裂:会堵住孔隙,碘值、CTC 大幅下降,吸附指标报废;
❌ 为了产能,烘干提速、挤出提速:裂纹批量爆发;
❌ 忽略陈腐:很多工厂觉得费时间,但是泥料应力释放不够,裂纹反复出现。




