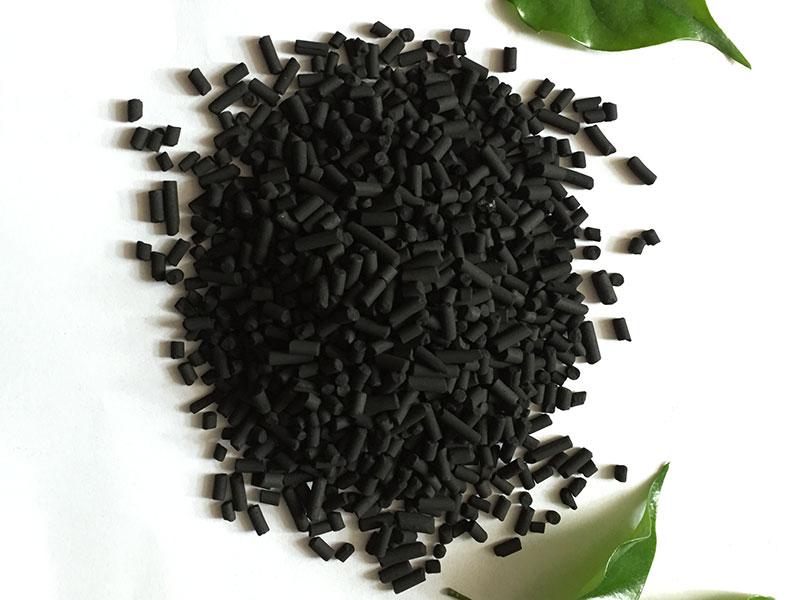
柱状活性炭是以煤、椰壳、木屑等为原料制成的黑色圆柱形颗粒吸附材料,具有孔隙结构发达、机械强度高、易再生等核心物理特性,广泛应用于废气处理、水净化、除甲醛、脱色精制及催化剂载体等场景。接下来,小编讲解一下柱状活性炭成品容易断的原因:
一、配料、捏合阶段(根源高发)
1. 粘结剂添加量不足
沥青 / 煤焦油太少,炭粉之间结合力弱,胚条本身就 “虚”,炭化活化之后一掰就断。粘结剂过多又会堵孔、碘值下降。
2. 粉料粒度搭配不合理
煤粉太粗,颗粒之间咬合差;或者全部过细,料团弹性差,挤出胚条内部有微裂纹。一般需要粗细级配。
3. 水分控制不对
水分太高:挤出胚发软、变形,干燥时鼓泡、开裂;水分太低:料干,挤出不连续,胚条自带横向裂纹。
4. 捏合时间不足、混合不均匀
炭粉、粘结剂、水没有充分揉合,局部缺胶,内部存在薄弱夹层,后期断裂都出现在夹层位置。
二、挤压造条工序
1. 挤压模具磨损、模孔毛刺、模孔喇叭口损坏
出料口边缘磨损起台阶,挤出条表面带划痕、隐形裂纹,活化后裂纹扩展,轻轻受力就断。
2. 挤出压力不稳定、忽大忽小
油压不稳、喂料不均,胚条密度忽松忽紧,密度低的位置就是断裂点。
3. 挤出速度太快
料条拉出速度大于挤出出料速度,持续拉扯,产生隐形拉伸裂纹。
4. 模孔出料不均匀,单边出料
胚条厚薄不均,一边厚一边薄,收缩不一致,后续干燥、炭化直接从薄处断开。
三、预干燥阶段
1. 干燥升温过快
表面先干硬,内部水分往外汽化膨胀,内部产生内应力,形成大量暗裂(外观看不出,活化后一震动就断),这是非常常见的隐性问题。
2. 干燥温度过高
表层结硬壳,内部水汽憋在里面鼓裂胚条。
3. 堆放挤压
生胚没干透堆叠重压,胚条压出内伤。
四、炭化工序(影响强度关键)
1. 炭化升温速率太快
挥发分(焦油、气体)短时间大量快速析出,内部压力把炭条撑裂。
2. 炭化炉内局部供氧偏高、局部烧蚀
局部炭被烧掉,形成疏松孔洞、缺损,强度暴跌。
3. 炭化终温不够或者炭化不均匀
炭骨架没有形成稳定结构,活化阶段扛不住高温水汽侵蚀,容易溃散。
五、活化工序(容易被忽略)
1. 活化过度(头号原因)
活化温度太高、水蒸气通入量太大、活化时间过长;水汽持续刻蚀炭骨架,孔隙过多,炭基体变疏松、骨架被烧蚀,强度大幅下降,一碰就碎。
很多厂家为冲高碘值,盲目拉长活化时间,代价就是强度报废。
2. 炉温分布不均,局部超温
同一料层有的活化刚好,有的过火易碎。
3. 活化炉气流冲刷剧烈
高速蒸汽气流持续冲刷,磨损、冲断炭条。
六、冷却、后处理、筛分环节
1. 急冷温差太大
高温炭条直接接触冷风,热胀冷缩产生热震裂纹。
2. 滚筒抛光、筛分转速过高、落差大
物料摔落撞击,已经带微裂纹的炭直接摔断;筛分风机风速过大吹碎。
3. 炭条本身有暗裂,经过震动输送,陆续断开
七、原料本身问题
1. 原煤煤种不对:挥发分太高或者太低,不适合做柱状炭;
2. 原煤灰分里杂质多(石英、黏土),形成硬质点,破坏炭基体连续性,受力从杂质位置断开;
3. 原料煤粉氧化变质,活性变差,和粘结剂相容性差。
八、使用端看起来 “容易断”(不是生产原因)
1. 受潮泡水:劣质粘结剂遇水软化溃散;
2. 装填时自由跌落高度太高;
3. 吸附塔气流流速过高,持续冲刷磨损断裂。




